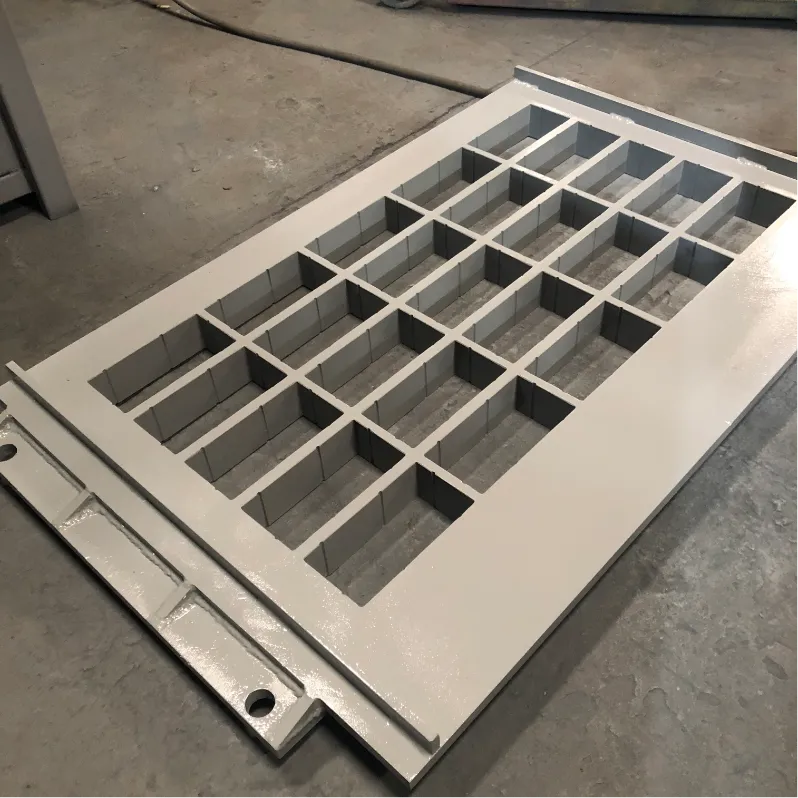
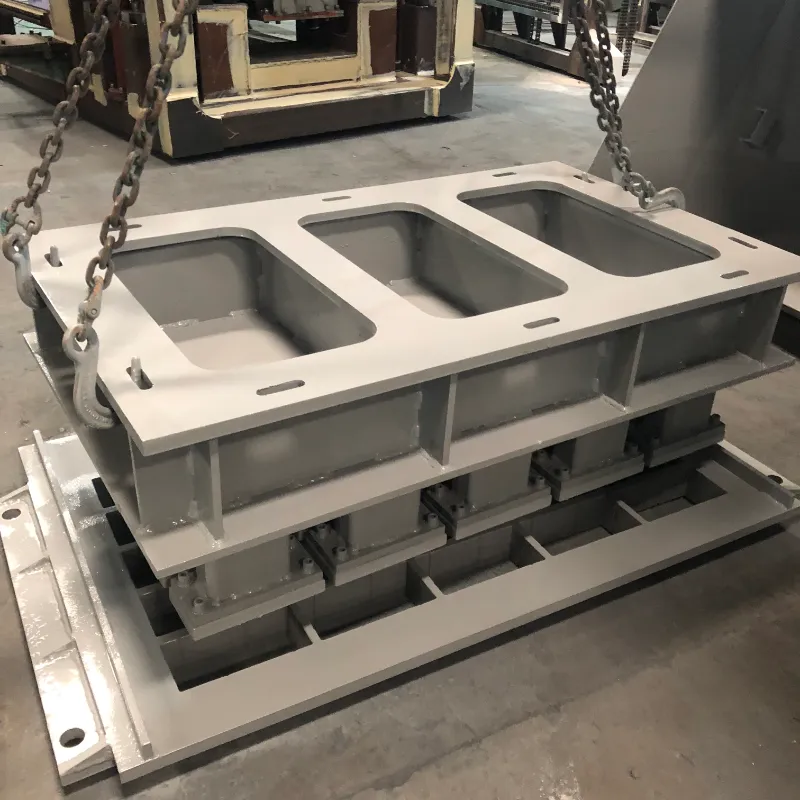
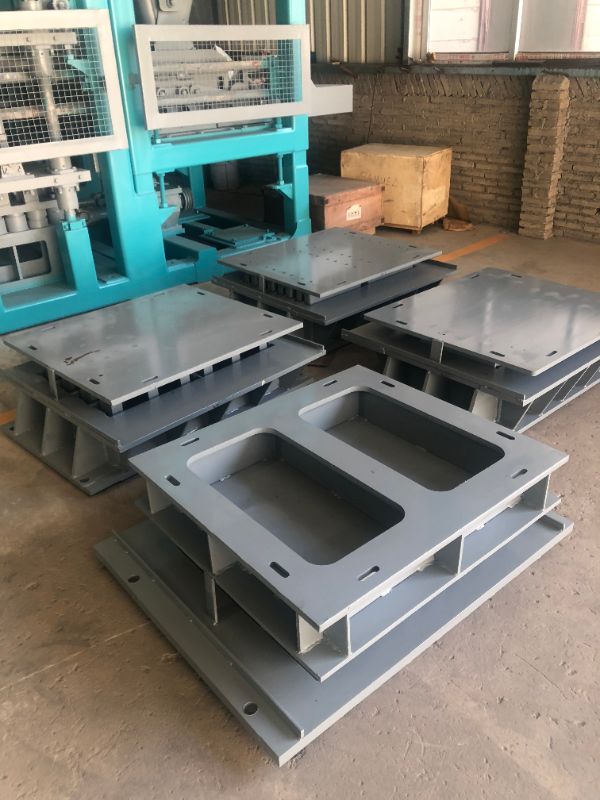
Hormigoirakoblokeatuekoizleek, desmoldeaketa fasean produktibitatea eta produktuaren kalitatea gelditzen edo jaisten da. Desmoldatzean hormigoizko makilak, pitzadurak edo gainazalak akatsak direnean, geldialdi-denboraren, hondakinen eta baztertutako produktuaren kostuak azkar pilatzen dira. Arazo arrunt horien arrazoiak ulertzea —eta horiek konpontzen jakitea— ezinbestekoa da ekoizpen-lerro eraginkorra mantentzeko.
Fujian Unik Mold Technology Co., Ltd.-n, 2010az geroztik errendimendu handiko hormigoizko moldeak ingeniaritzen ari gara. 28 esportazio-merkatuetan zerbitzatzen dugun esperientziatik abiatuta, hona hemen desmoldatze-arazorik ohikoenen arazoak konpontzeko gida praktikoa.
Itsilatzea hormigoiaren ekoizpenean ohikoena eta frustranteenetako bat da. Zikloak moteltzen ditu, moldea zein produktua kaltetzen ditu eta lerro bat geldiarazi dezake.
Litekeena da kausak:
Olioa askatzeko nahikoa edo irregularra aplikatzea
Hormigoi motarekin bat ez datorren kalitate baxuko askatzeko agentea
Barrunbearen gainazaleko higadura marruskadura puntuak sortuz
Desmoldatze-denbora desegokia, goiz edo beranduegi
Hormigoi nahasketa zurruna eta lantzeko gaitasun gutxikoa
Irtenbideak:
Aplikatu askatzeko olio profesionalaren geruza fin eta uniformea barrunbeko gainazal guztietan
Berriro leundu moldeen barrunbeak gainazal leuna berreskuratzeko (UNIK-ek Ra 1.6 gomendatzen du)
Mantendu desmoldeatzeko denbora koherentea, hobe da 10-15 segundo bibrazio ondoren
Egokitu zure hormigoi-nahasketa fluxutasuna hobetzeko eta itsaskortasuna murrizteko
Amaitutako blokeen gainazaleko aire-zuloak kezka kosmetiko bat baino gehiago dira: egituraren osotasuna arriskuan jar dezakete.
Litekeena da kausak:
Bibrazio nahikoa ez da, harrapatutako airea ihes egitea eragozten du
Hormigoi nahasketa likatsuegia, aire-burbuilak harrapatzen dituena
Elikadura-banaketa txarra, barrunbean aire-poltsak utziz
Moldearen gainazalean airea harrapatzen duten olioetan oinarritutako askatzeko agenteak erabiltzea
Irtenbideak:
Berriro kalibratu bibrazio-maiztasuna gomendatutako 50-60 Hz-ko tartera
Hobetu hormigoiaren jariakortasuna nahastearen diseinua egokituz edo plastifikatzaileak gehituz
Ziurtatu elikadura uniformea eta osoa barrunbe guztietan
Demagun uretan oinarritutako askatzeko agenteak erabiltzea, olioan oinarritutako alternatibak baino gainazaleko kalitate hobea sortzen dutela frogatuta
Bloke pitzatuak material eta eskulan galera zuzena dira.
Litekeena da kausak:
Nahasketa lehorregia da, indar berdea murrizten du
Desmoldatu aurretik ontze denbora desegokia
Bibrazio desegokia, baxuegia edo altuegia
Desmoldatzean itsatsitako tentsio mekanikoa
Bat-bateko tenperatura aldaketak produzitu ondoren
Irtenbideak:
Handitu ur edukia edo gehitu plastifikatzaile bat nahasteari
Luzatu ontze-denbora 24-48 ordura desmoldatu aurretik
Egokitu bibrazioa zure blokearen tamaina eta forma zehatzerako maiztasun egokira
Ziurtatu desmoldeaketa leuna eta barrunbeen lubrifikazio egokia itsastea saihesteko
Gainazaleko akabera zakar batek estetikari eta salgaitasunari eragiten dio.
Litekeena da kausak:
Higatu edo urratutako barrunbe-azalak
Aurreko zikloetatik moldean utzitako zementu lehortutako hondakina
Kalitate txarreko askatzeko olioa
Gehiegizko hormigoi nahasketa
Irtenbideak:
Berriro leundu barrunbeko hormak gainazal leunaren akabera berreskuratzeko
Garbitu moldea txanda bakoitzaren ondoren berehala, zementua pilatzea saihesteko
Erabili askatzeko agente egokia (saihestu diesela edo beste ordezko batzuk erabiltzea)
Handitu harea finaren proportzioa edo egokitu ur-zementu proportzioa
Blokeen ertzetan eta ertzetan kalteak desmoldatzean tentsio mekanikoaren seinale izan ohi dira.
Litekeena da kausak:
Barrunbe izkin higatu edo hondatuta
Desmoldaketa gogorra nahasketa itsaskorra dela eta
Gehiegizko bibrazioak ertzaren hauskortasuna eragiten du
Ontze okerra edo azkarregi lehortzea
Irtenbideak:
Konpondu edo ordezkatu kaltetutako barrunbeen txertaketak
Aplikatu askatzeko olioa uniformeki gainazal guztietan
Bibrazioa orekatu gehiegi trinkotzeko
Mantendu ontze-baldintzak egonkor eta itzalean
Mikro-malkoak eta kolore grisa ager daitezke blokeen gainazaletan, batez ere itxura garrantzitsua den premium produktuei eragiten die.
Litekeena da kausak:
Desmoldatzean hormigoiaren eta moldearen gainazalaren arteko atxikimendua, "tampershoe atxikimendua" deritzona.
Zementu zuriz egindako blokeetan "bloom"-aren eraketa
Irtenbideak:
Optimizatu desmoldatze denbora eta askatzeko agente aplikazioa
Zementu zuriko produktuetarako, kontrolatu arretaz ontze-baldintzak eta askatzeko agenteen hautaketa loreak sortzea saihesteko
Blokeen neurri ez-koherenteak moldearen egonkortasunarekin edo makinen lerrokatzearekin arazo bat adierazten dute.
Litekeena da kausak:
Moldearen markoaren deformazioa epe luzerako bibrazio-nekearen ondorioz
Torloju solteak edo oker lerrokatuta dauden barrunbeen txertaketak
Makinaren bibrazio desoreka
Elikadura irregularra edo nahasketa koherentea
Irtenbideak:
Estutu torloju guztiak giltza dinamometrico batekin lerrokatzea egokia izan dadin
Egiaztatu lerrokadura-pinak eta ordezkatu higatuta daudenak
Doitu bibrazio-motorrak oreka lortzeko
Normalizatu elikadura eta nahastu koherentzia

Desmoldatze-arazo asko saihestu daitezke moldeen diseinu eta material aukeraketa egokiaren bidez:
Zirriborro-angelua: Barrunbeen hormetan kono egokia izatea ezinbestekoa da desmoldeaketa garbia egiteko. Hori gabe, blokeak askatzeko agentearen kalitatea kontuan hartu gabe itsatsiko dira.
Txokoen erradioa: 90 graduko ertz zorrotzak pitzadurak hasten diren tentsio-puntuak dira. UNIK diseinuek 3-5 mm-ko erradioko ertzak dituzte ertzetan kalteak murrizteko.
Gainazalaren akabera: leundutako barrunbearen gainazal batek (Ra 1.6) marruskadura murrizten du eta desmoldaketa-errendimendua % 30eraino hobetzen du.
Bero-tratamendua: karburatze egokiak HRC58-62-ren gainazaleko gogortasuna lortzen du nukleoaren gogortasuna mantenduz, itsastea eragiten duen higadura murriztuz.
Altzairu-kalitatea: maila handiko materialak erabiltzeak, esaterako, 42CrMo edo erreminta-mailako altzairuak erabiliz, moldeak bere forma eta gainazaleko kalitatea mantentzen duela ziurtatzen du 80.000-100.000 ziklotan zehar.
Desmoldatze-arazo gehienak aurreikus daitezke eta saihestu daitezke. Arrazoiaren kausa sistematikoki identifikatuz (nahasketaren diseinuan, bibrazioen ezarpenetan, askatzeko agenteen aplikazioan edo moldeen egoeran), hondakinak eta geldialdi-denborak murrizten dituzten irtenbide zuzenduak ezar ditzakezu.
Ondo zaindutako molde batek 80.000-100.000 ziklo iraun ditzake blokeen gainazaleko kalitate perfektua mantenduz eta abiadura handiko linea automatikoetan leunki funtzionatzen duen bitartean. Arazoak konpontzeko eta doitasun handiko moldeen ingeniaritza egokiarekin, zure produkzio-lerroa eraginkortasunez funtzionatzen jarrai dezakezu akats-tasa baxuagoekin eta etenaldi minimoarekin.